
 中文简体

Aluminiumsdåser til drikkevarer: Valg af materialer til dåsehus, ende og ring
Oct 30, 2026
Når du henter en afkølet sprudlevandsdåse fra en salgsautomat, tænker du nok ikke på den materielle historie bag den. Alligevel skal den tynde aluminiumspakke - der ofte kun vejer omkring 13 gram - holde kulsyretrykket, overleve forsendelse og holde produktet sikkert mod lys og ilt. Den virkelige test sker dog opstrøms: dåsens krop, ende og ringflig skal være lavet af metal med præcise dimensioner, belægningsadhæsion og formningsadfærd.
Denne guide gennemgår, hvordan aluminiumsdåser er bygget, hvad man skal kigge efter i dåsehusstål og slutbeholdning, og hvordan man vurderer leverandører for ensartet ydeevne til fremstilling af dåser.
Hvorfor aluminiumsdåser bliver ved med at vinde
Aluminium er blevet standardformatet for øl, sodavand, mousserende vand og drikkeklare cocktails. Industriens prognoser peger på en stabil efterspørgselsvækst på omkring 4,5 % årligt, fordi både forbrugere og drikkevarevirksomheder ser aluminium som en pakke med lavere kulstof og højere værdi sammenlignet med glas eller PET.
Fire fordele forklarer dens dominans:
- Letvægtsstyrke. En tom dåse understøtter omkring 90 psi internt tryk, men den er let nok til at gøre transporten effektiv.
- Barriere beskyttelse. Aluminium blokerer for lys og ilt, hvilket bevarer smagen og forhindrer fordærv.
- Uendelig genanvendelighed. Aluminiumsdåsen er den mest genbrugte drikkevarebeholder på mange markeder, og genbrugsmetal kan vende tilbage til dåsepladen uden kvalitetstab.
- Mærkevenlig overflade. Trykfarver og lakker binder godt til belagt aluminium, hvilket tillader højopløsningsetiketter direkte på dåsen.
Anatomien af en aluminiumsdåse
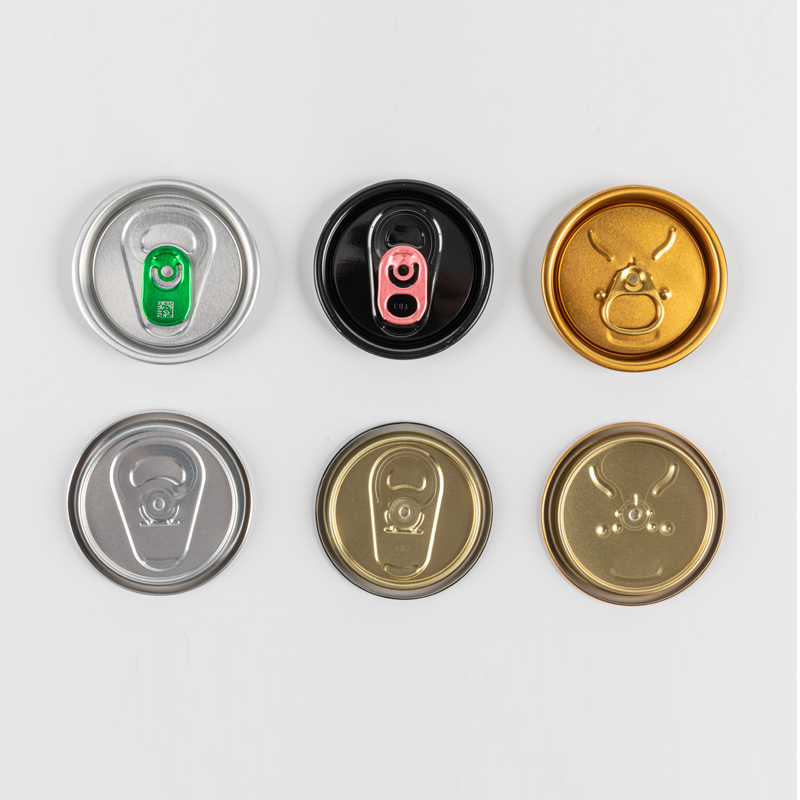 Let-åbent endelager til drikkevaredåser Udforsk EOE-aktieoptionerne med flere endetyper og tilpassede belægninger. Den understøtter juice- og ølemballage, mens den opfylder behov for fødevarekontakt, rust og syrebestandighed. Se produkt →
En standard aluminiumsdåse er mere end en cylinder. Den består af flere dele, der skal konstrueres sammen:
| Komponent | Funktion | Kritiske materialekriterier |
|---|---|---|
| Kan krop | Holder produktet og trykket | Ensartet tykkelse, overfladerenhed, klæbende belægning |
| Let åbnet ende (EOE) | Forsegler dåsen og tillader åbning | Scoredybdekonsistens, nitteintegritet, belægningsfleksibilitet |
| Ring fane | Håndtag til at åbne EOE | Hårdhed, duktilitet, korrosionsbestandighed |
| Nederste ende | Lukker bunden af dåsen | Flangeformbarhed, belægningsdækning |
Især den let åbnede ende er den mest komplekse del at fremstille. Den kombinerer en åbningslinje, en nitte og en fane, som alle skal arbejde præcist sammen. Hvis EOE-bestanden er endda et par mikrometer væk i sporvidde, kan snittet være for dybt - hvilket forårsager lækager - eller for lavt - hvilket gør dåsen svær at åbne. Til drikkevareapplikationer skal EOE-lager- og ringfanematerialet også opfylde strenge regler for kontakt med fødevarer.
Todelte vs. tredelte dåser: Matchende struktur til produkt
 Ensfarvet belagt dåsehus Denne aluminiums- eller TFS-plade er velegnet til dåsekasser, der kræver en ensfarvet belægning. Den tilbyder korrosionsbestandighed og tilpasning, ideel til kød-, fisk- og produktemballage. Se produkt →
Aluminiumsdåser til drikkevarer bruger normalt et todelt design, hvor kroppen og bunden er trukket fra et ark, og kun den øverste ende er adskilt. Men tredelt konstruktion - krop, bund og top - vises stadig til specialapplikationer. Her er hvordan de sammenligner:
- Todelt: Stærkere slagfasthed, færre sømme, hurtigere produktion. Træk-og-stryg-processen kræver dåsekroppe med fremragende formbarhed og lav ørering.
- Tredelt: Mere fleksibilitet til korte løbeture og usædvanlige former. Sidesømmen har brug for omhyggelig belægningsbeskyttelse, hvilket gør belægningskvaliteten afgørende.
For en standard 12 oz kulsyreholdig læskedrikke er en todelt aluminiumsdåse med en ende på 202 i diameter industrinormen. Til varmefyldte teer eller drikkevarer med lavt indhold af kulsyre giver en tredelt dåse nemmere at skræddersy form og kapacitet, forudsat at sidesømmen er ordentligt dækket af lak.
Fra spole til dåse: Fremstillingstrinene, der betyder noget
Aluminiumsdåsemateriale starter som store spoler. Før disse spoler når dåsedannere, skal de gennemgå flere konverteringsprocesser, der bestemmer udskriftskvaliteten og dåsens integritet:
- Coil belægning: Primer og topcoat påføres på begge sider. God belægningskontrol forhindrer korrosion og sikrer blækvedhæftning.
- Udskæring: Brede spoler skæres i smallere bredder, der matcher dåsens diameter.
- Skæring: Til ender og faner kan belagt ark skæres til emner.
- Stansning/formning: Blanks tegnes, stryges og trimmes til dåsekroppe; ender og faner er stemplet separat.
På hvert trin har dimensionelle tolerancer og belægningskontinuitet betydning. En pålidelig leverandør med in-house coil belægning og skærefunktioner kan reducere håndtering og kvalitetsvariation.
Hvad skal du tjekke, før du køber aluminiumsdåsemateriale
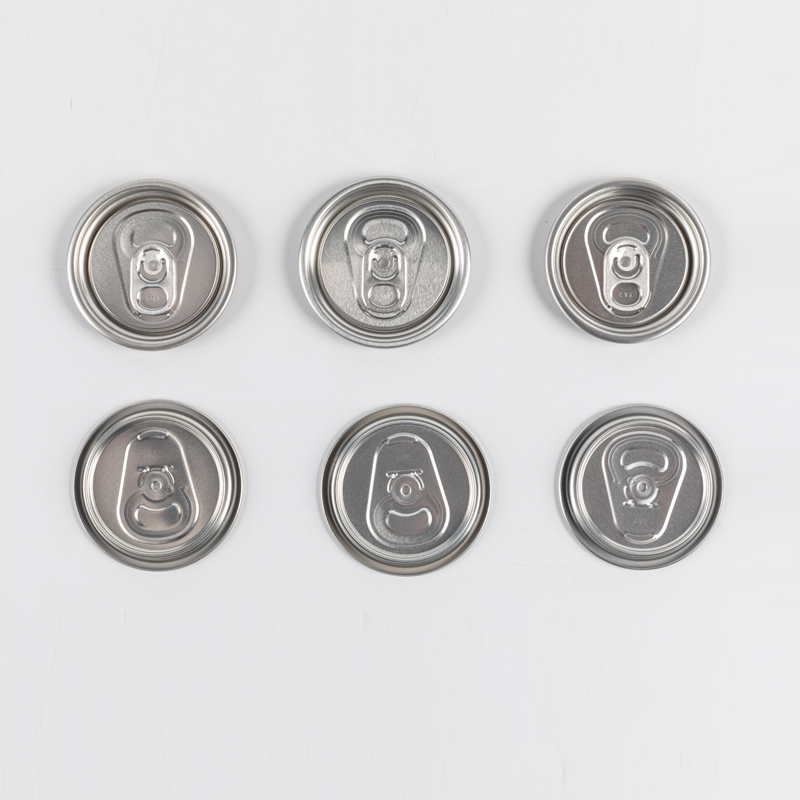 Aluminiumsringflig til letåbnede ender Overvej denne belagte aluminiumsstrimmel til ringflige og andre udstansede dele. Det giver korrosionsbestandighed og tilpasselig tykkelse, bredde og hårdhed for pålidelig dåseåbning. Se produkt →
At købe dåselager er anderledes end at købe almindelig aluminiumsplade. Du køber en præstationskritisk komponent, som påvirker påfyldningslinjens hastighed, produktets holdbarhed og forbrugernes tilfredshed. Brug denne tjekliste, når du vurderer en leverandør:
- Belægningsvedhæftning: Spørg efter crosshatch adhæsionstestresultater og bekræft, at belægningen overlever bøjning og stempling uden at revne.
- Overholdelse af fødevarekontakt: Bekræft, at belægninger og uædle metaller opfylder FDA- eller EU-kravene til kontakt med fødevarer, med dokumentation tilgængelig.
- Dimensionskonsistens: Måle-, bredde- og formtolerance skal kontrolleres over hele spolen, ikke kun i én prøve.
- Formbarhed: For todelte dåser er lav øreringsprocent vigtig; for ender afhænger ridsning og nitning af metals duktilitet.
- Batch-til-batch stabilitet: Pelsfarve, glans og vedhæftning skal forblive stabil fra den ene levering til den næste.
- Kvalitetssystemer: Se efter dokumenteret inspektion, sporbarhed og en formel kvalitetskontrol arbejdsgang før produktion.
Et almindeligt problem opstår, når belægningsvedhæftningen ikke testes under de samme formningsbetingelser som i dåseanlægget. Et materiale, der ser perfekt ud på et fladt panel, kan udvikle mikrorevner, når det trækkes ind i en vægtykkelse på 0,10 mm, hvilket udsætter aluminiumet for elektrolytangreb. Ringfaner har for eksempel brug for en præcis balance mellem hårdhed og duktilitet, så brugeren kan åbne dåsen uden at rive fanen i stykker. Aluminiumsringflig med ensartet belægningstykkelse reducerer risikoen for korrosion og åbningsfejl.
Aluminiums cirkulære fordel starter med sourcing
Drikkevaredåser af aluminium beskrives ofte som uendeligt genanvendelige. Det er sandt - men kun hvis metallet er rent, belagt og behandlet korrekt. Genanvendt aluminium kan omsmeltes og rulles til ny dåseplade med meget lavere energitilførsel end primærmetal. For producenter af drikkevaredåser skaber dette et pres for at arbejde med leverandører, der forstår hele materialekæden, fra coilcoating til stansning.
At vælge det rigtige dåsehusstål, EOE-lager og ringfanemateriale er ikke et varekøb. Det er en teknisk beslutning, der vil påvirke din linjeeffektivitet, din produktkvalitet og din spildrate. Start med at gennemgå materialespecifikationerne med dit eget formeudstyr, og sammenlign derefter leverandører, der kan demonstrere proceskontrol frem for blot at love lav pris.
Hvis du bringer en ny drik på markedet, så start materialevalget tidligt. Send din dåsetegning, fyldningsbetingelser og visuel finishkrav til en teknisk leverandør, og bed om en prøveprøve, før du forpligter dig til en stor ordre. Det ekstra trin er det, der adskiller en jævn lancering fra nødlinjejusteringer.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu Economic and Technology Development Area, Zhejiang, Kina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

