
 中文简体

Aluminiumsodavandsdåser: Fra legering til letåbnede ende, en praktisk vejledning til købere
Oct 23, 2026
Åbn en afkølet aluminiumsodavandsdåse, og det første du bemærker er, hvor lidt den vejer - og hvor perfekt den holder trykket. Aluminium dominerer sodavandsgangen, fordi det køler hurtigt, står op til stabling og bærer det indre tryk fra kulsyre uden tungmetal. Hvad de fleste forbrugere aldrig ser, er kæden af materialebeslutninger bag den dåse: legeringen, der giver kroppen styrke ved en sidevægstykkelse målt i brøkdele af en millimeter, lakken, der forhindrer produktet i at røre metallet, den ridsede ende, der skal åbne let uden at lække, og ringfligen, der skal arbejde hver eneste gang. For emballageingeniører, indkøbsledere og mærkeejere, der indkøber materialer til drikkevaredåser, ved at vide, hvordan disse stykker er lavet, og hvad der kan gå galt, er forskellen mellem en glat prøveperiode og et dyrt produktionsproblem.
Hvad er der inde i en sodavandsdåse af aluminium
En sodavandsdåse af aluminium er ikke et enkelt stykke metal. Det er en samling af tre formede komponenter - krop, let åbning og ringflig - plus et belægningssystem, der skal overleve formning, fyldning, distribution og måneder på en hylde. Hver komponent starter som en anden metalstrimmel, er dannet med en anden proces og bærer sit eget sæt acceptkriterier.
| Komponent | Typisk legering | Hovedfunktion | Formningsmetode |
|---|---|---|---|
| Kan krop | 3000-serien, f.eks. 3104 | Trykdæmpning, produktbarrierebase | Træk-og-jern (DWI) |
| Let-åben ende | 5000-serien, f.eks. 5182 | Forsegler dåsen, åbner gennem et rillet panel | Stempling og konverteringspresning |
| Ring fane | Aluminium eller galvaniseret stål | Udnyt til at bryde scoringslinjen | Stempling, nitning til enden |
| Belægninger og blæk | Fødevaresikker lak, blæk, lak | Korrosionsbeskyttelse, dekoration, image | Coil coating og print |
Ved starten af processen bliver legeringsspoler coated og trykt, før nogen formning finder sted. Kropsemnet trækkes gennem en række strygeringe, der tynder væggen fra omkring 0,3 mm i emnet til omkring 0,1 mm ved sidevæggen. Enden er stemplet fra en separat strimmel, ridset i et cirkulært mønster og forsynet med en nittet flig. Resultatet er en beholder, der vejer omkring 13 til 15 gram for et 330 ml format, men som alligevel overlever stablingsbelastninger, der ville knuse en glasflaske. Den sekvens lyder simpel, men hvert trin afhænger af, at det indkommende materiale opfører sig nøjagtigt som specificeret.
Dåsehuset: legering, måler og træk-og-jern ydeevne
Karosseriet er der, hvor det meste af metallet ender, så det er også der, hvor køberne har størst indflydelse på omkostningerne. På en todelt linje betyder ensartet legeringstempo og gauge tolerance mere end certifikatet i mappen. Hvis den indkommende spole varierer i tykkelse, bliver strygetrinet ustabilt: for tyndt, og sidevæggen deler sig; for tyk, og værktøjsslitage accelererer, mens dåsen bliver tungere.
3000-seriens legeringer, der bruges til de fleste drikkevarekroppe, tilbyder en stærk balance mellem styrke og formbarhed, men det faktiske temperament, overfladefinish og smørerespons bestemmer, hvor godt den spole yder i dit specifikke værktøj. Letvægts- og genbrugsindhold ændrer også specifikationerne: tyndere vægge reducerer aluminiuminput pr. dåse, og højere genbrugsfraktioner ændrer smeltekemien, som kropsmassen starter fra. Derfor bør materialeevaluering baseres på forsøgsdata, ikke nominelle materialeark.
For stålbaserede drikkevareformater er logikken identisk - den samme todelte proces kører på belagt ensfarvet stål, og kvalifikationskriterierne, såsom målenøjagtighed, belægningsadhæsion, trykregistrering og fladhed, overføres direkte.
 Todelt dåse Kan kropstål Ensfarvet Materiale: Aluminium eller TFS Se produkt →
Den letåbnede ende: Tolerance er produktet
Den letåbnede ende er den mest ingeniørtætte komponent i en sodavandsdåse af aluminium. Den skal holde internt tryk, stoppe lækager over en holdbarhed, der kan overstige to år, og stadig åbne med et træk, som de fleste forbrugere kan klare. Den balance lever i scorelinjen, hvor resterende tykkelse typisk styres inden for et par hundrededele af en millimeter. Score for dybt, og enden åbner under replik eller distribution; score for lavt, og tappen rives i stedet for at skære panelet rent.
Når du kvalificerer slutbeholdningen til drikkevareapplikationer, skal du kontrollere disse parametre:
- Skær den resterende tykkelse og dens konsistens over hele endeperimeteren
- Nitteintegritet efter tab-staking operationen
- Tappehøjde og rotationsjustering
- Belægningskontinuitet ved rillelinjen, hvor korrosionsveje oftest starter
De fejltilstande, du ønsker at undgå - utætte åbninger, frigjorte faner eller en note, der ikke vil åbne - spores hver især tilbage til den indgående slutbeholdning og processtyringen i konverteringspressen. Materiale med stabile mekaniske egenskaber er grundlaget for denne kontrol.
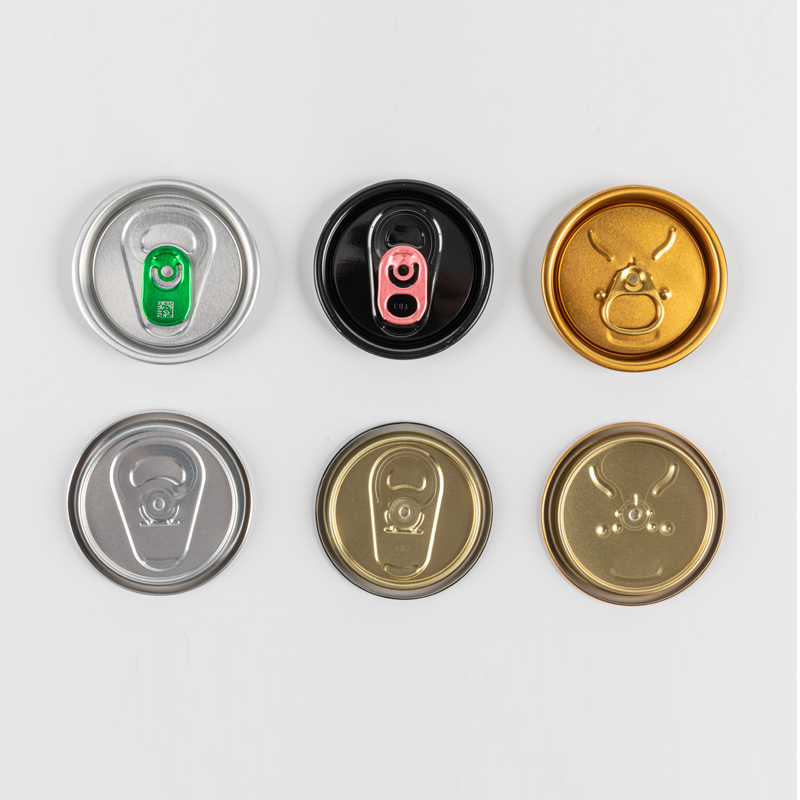 EOE Stock Beverage EOE Farve: Tilpasset enkelt- eller flerfarvet Se produkt →
Ringfanematerialer: Aluminium vs galvaniseret stål
Ringfaner er små, men de er den eneste del af pakken, som forbrugeren fysisk interagerer med. En stiv eller løsrevet flig skaber en dårlig åbningsoplevelse, og en flig, der adskilles fra enden, efterlader det rillede panel uåbneligt. Fanematerialet skal bøjes uden at revne, holde nitten uden at løsne sig og modstå korrosion omkring fastgørelsespunktet.
| Ejendom | Aluminiumsfanelager | Galvaniseret stålfanelager |
|---|---|---|
| Formbarhed | Fremragende til tynde, stramt tolerancerede designs | Godt; har normalt brug for en lidt tungere måler |
| Overflade muligheder | Sølv, specialtrykt, klarlakeret | Dobbeltsidet sølv, ensidet guld/sølv, brugerdefineret flerfarvet |
| Korrosionsbestandighed | Naturlig oxid plus lak | Zinklag plus organisk topcoat |
| Typisk anvendelse | Drikkevarer slutter, hvor tabsvægt og præcision betyder noget | Værdikonstruerede dåsestørrelser og ender med stor diameter |
Aluminiumsfaner er standarden for drikkevarer, hvor massen er kritisk: Hvert milligram tabsvægt påvirker nittecyklussen og åbningskraften. Galvaniserede stålfaner tilbyder en omkostningsledende rute for formater, hvor åbningsydelse og korrosionsbeskyttelse styres gennem belægningssystemet. Valget hører til pakkens spec, ikke til vane.
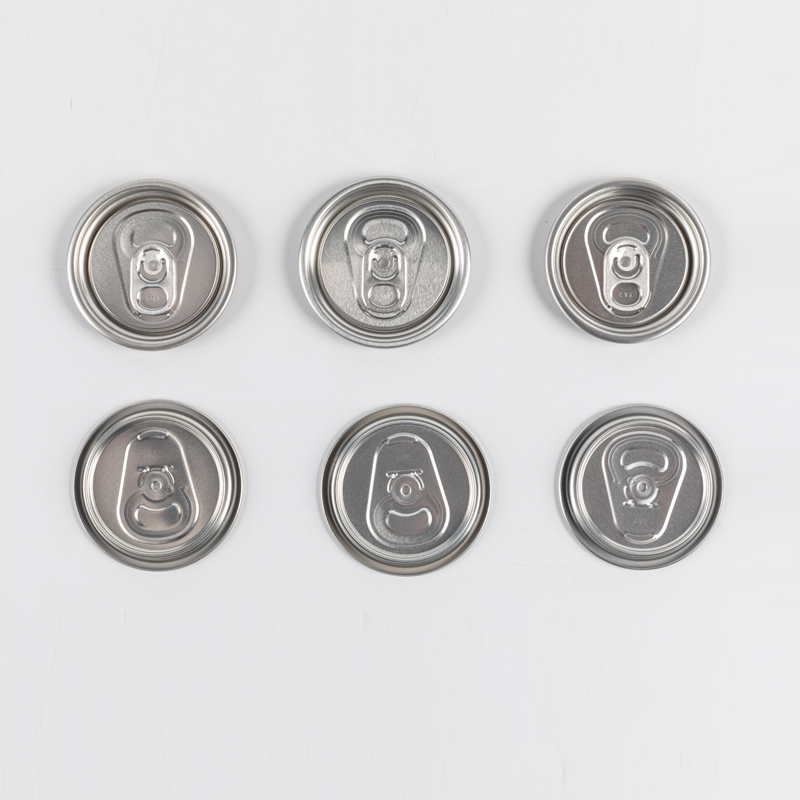 Aluminium Ring Tab Lager Farve: Tilpasset multi-farve Se produkt →
Belægninger og tryk: Laget, der møder forbrugeren
Belægninger og tryk er det, der gør en blank metalstrimmel til en fødevarekontaktpakke. Den indvendige lak forhindrer drikkevaren i at reagere med aluminiumet, og den skal overleve formningsprocessen uden at revne i sidevæggen eller rillelinjen. Det udvendige tryk bærer mærket, så registrering mellem trykstationer og vedhæftning efter formning påvirker direkte, hvordan dåsen ser ud på hylden.
Leverandører, der opererer dedikeret coil belægning linjer kan kontrollere begge sider af strimlen i en enkelt gennemgang: den organiske belægning på indersiden og basecoat, blæk og lak på ydersiden. Det betyder noget for højhastighedsdåser i to dele, fordi den hærdede belægning skal bøje sig gennem strygning uden at miste barriereydelsen. Når du vurderer en leverandør, så spørg, hvordan de verificerer pinholes, adhæsion og hærdning på hver coil - ikke en gang pr. sæson.
Hvad skal du tjekke, når du køber materialer til drikkedunk
Før du forpligter dig til en leverandør af aluminiumsodavandsmaterialer, skal du køre den samme kvalifikationstjekliste, som du ville bruge for enhver komponent, der berører en drik:
- Belægningsdækning og pinhole rate - spørg om pinhole testdata, ikke kun et analysecertifikat.
- Dimensionsnøjagtighed — bekræft spaltebredden og tolerancen for afklippet emne i forhold til dine egne værktøjstegninger.
- Overholdelse af fødevarekontakt – bekræft, at lak, blæk og metalliske substrater opfylder reglerne for dine målmarkeder.
- Batch-sporbarhed - hver spole skal kunne spores fra indkommende metal gennem belægning, opskæring, skæring og stempling.
- Proceskvalitetskontrol - leverandøren skal dokumentere testlinjeafprøvning, adhæsionskontrol og visuelle inspektionsprocedurer.
En leverandør med en dokumenteret kvalitetskontrolproces vil give dig disse data uden at blive spurgt to gange. Resten kommer ned til, hvor behageligt de kan diskutere dit værktøj og dine fejltilstande - for i aluminiumsodavandsdåser er materialet og processen aldrig helt adskilt.
Aluminiumsodavandsdåsen ligner et vidunder af enkelhed, men det er en præcisionssamling, der belønner købere, der forstår dens materialer. Kroppen, enden og fanen giver hver især forskellige tolerancer og forskellige risikoprofiler, og belægningerne er en del af specifikationen, ikke en eftertanke. Vælg en leverandør, der kan vise dig, hvordan disse lag opfører sig sammen, fra spole til stemplet komponent - det er her, en pålidelig drik faktisk starter.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu Economic and Technology Development Area, Zhejiang, Kina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

