
 中文简体

Sådan matcher du en automatisk konserveringsmaskine til dine metalemballagematerialer
Sep 11, 2026
Klokken 9.00 på en typisk produktionsdag stoppede en konserveslinje, der kørte med 380 dåser i minuttet, fordi det todelte dåsehusstål pludselig afveg med 0,02 mm i tykkelsen. Den automatiske dåsemaskine var ikke det stykke, der gik i stykker. Materialet var uden for maskinens fastspændingstolerance. Resultatet var en nedetid på 40 minutter og 1.900 afviste skaller, før operatøren nulstillede parametrene.
Konklusionen er enkel: En automatisk konserveringsmaskine præsterer kun lige så godt som materiale- og procesjusteringen omkring den. Hvis du vurderer en maskine, er din første opgave ikke at sammenligne hastighedstal. Din første opgave er at definere, hvordan dit metalmateriale, belægning og tolerancer vil interagere med den maskine.
Hvad den automatiske konserveringsmaskines ydeevne virkelig afhænger af
En automatisk konserveringsmaskine i et metalemballagemiljø håndterer tre hovedfunktioner: formning, sammenføjning og forsegling. For tredelte dåser fremfører maskinen en valset plade eller en spole af dåsehusstål, danner kroppen, svejser sidesømmen og flanger begge ender. For todelte dåser trækker maskinen en kop fra en coated spole og presser den derefter til form. Maskinens fremføringssystem, værktøj og sensorer er designet omkring dimensionelle specifikationer.
Det betyder, at det faktiske output afhænger af, hvor præcist dit materiale matcher maskinens designvindue. Hvis stålspolen er for hård, kan formningsvalserne glide. Hvis belægningen er for tyk, skal svejsetemperaturen justeres. Hvis overfladen har en specifik printregistrering, skal maskinens visionsystem kunne se det konsekvent.
På en tredelt linje er materialet sædvanligvis en belagt plade eller spole, der er skåret i længden. Den automatiske konserveringsmaskine danner derefter kropscylinderen og svejser sømmen. Svejsningen er den mest følsomme del. En mindre variation i tinbelægningens tykkelse kan ændre svejsestrømbehovet med 3-5 procent, hvilket tvinger operatøren til at justere maskinen. Hvis justeringen gentages mange gange pr. skift, falder maskinens samlede effektive output hurtigere, end typeskiltets klassificering antyder.
I praksis ser de fleste emballageproducenter disse problemer meget senere, end de forventer. En linje, der kørte en ensfarvet dåsehusstål, kan virke fint, indtil du skifter til en flerfarvet trykt spole. Den automatiske konserveringsmaskines positionssensorer registrerer et mørkere eller lysere underlag som et andet referencepunkt, og hver efterfølgende operation skifter. Det er her valget af dåsehusstål bliver et maskinvalgsproblem, ikke kun et indkøbsproblem.
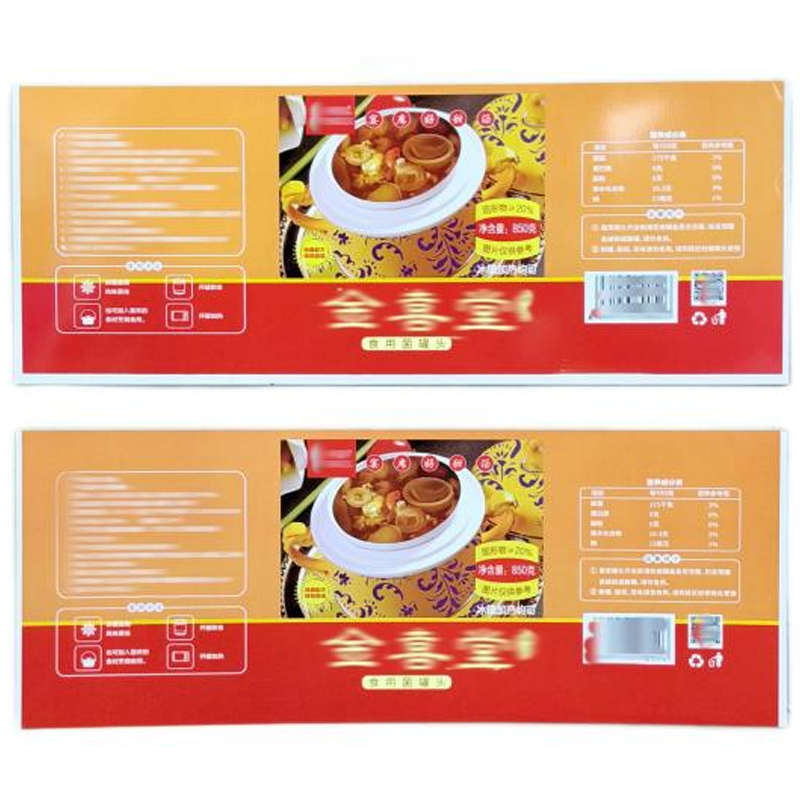 Flerfarvetrykt tredelt dåsehusstål til emballering Denne blikplade eller laminerede stål tilbyder flerfarvet print med tinbelægning fra 1,1 til 11,2 g/m² og en tykkelsestolerance på ±0,01 mm. Dens ensartede overflade hjælper med at forhindre fejljustering af sensoren i automatiske konserveringslinjer. Se produkt →
Vi vil uddybe tolerancedimensionen nedenfor.
Materialetolerance: den lydløse driver af automatisk konserveringsmaskineeffektivitet
Når du sammenligner automatiske konserveringsmaskiner, fremhæver litteraturen ofte cyklustid og omstillingsfunktioner. De mest kostbare fejl er dog normalt forårsaget af materialetoleranceforskydning. For eksempel, hvis en leverandør leverer en blikspole på 0,29 mm i stedet for de specificerede 0,28 mm, kan den kropsformende station stadig klare det. Men når tykkelsen varierer langs den samme spole, bliver svejsestrømmen ustabil. Maskinen begynder at producere svage sømme, og kvalitetskontrolteamet kan ikke isolere, om problemet er maskinen, spolen eller operatøren.
Tabellen nedenfor viser typiske toleranceforventninger til materialer, der anvendes på en moderne automatisk konservesmaskine.
| Materiale parameter | Typisk arbejdsvindue | Påvirkning ved overskridelse |
|---|---|---|
| Tykkelse | 0,18-0,30 mm | Fremføringsstop og inkonsekvente svejsninger |
| Belægningsvægt | 2,8-5,6 g/m2 | Dårlig korrosionsbestandighed eller afskalning |
| Hårdhed | 52-62 HRC | Springback og misformede dåsekroppe |
Belægningsvægt er en anden variabel, der påvirker tætning og sidesømsvejsning. For et fødevareprodukt med kort holdbarhed kan en belægning på 2,8 g/m2 være acceptabel. For et aggressivt fødevareprodukt som tomater bliver jernopløsningshastigheden et problem. En automatisk konserveringsmaskine, der er sat op til én belægningsvægt, vil ikke automatisk tilpasse sig en anden uden omskiftning. Dette er en almindelig kilde til skjult nedetid.
For låget gælder samme princip. Et EOE-lager, der skæres med en lille grat, påvirker muligvis ikke en langsom manuel linje, men en automatisk konserveringsmaskine med 600 dåser i minuttet vil opdage graten som en fodringsfejl. Resultatet er et falsk syltetøj eller et beskadiget låg. Derfor er det lige så vigtigt at vælge et pålideligt EOE-materiale som at vælge maskinmærke.
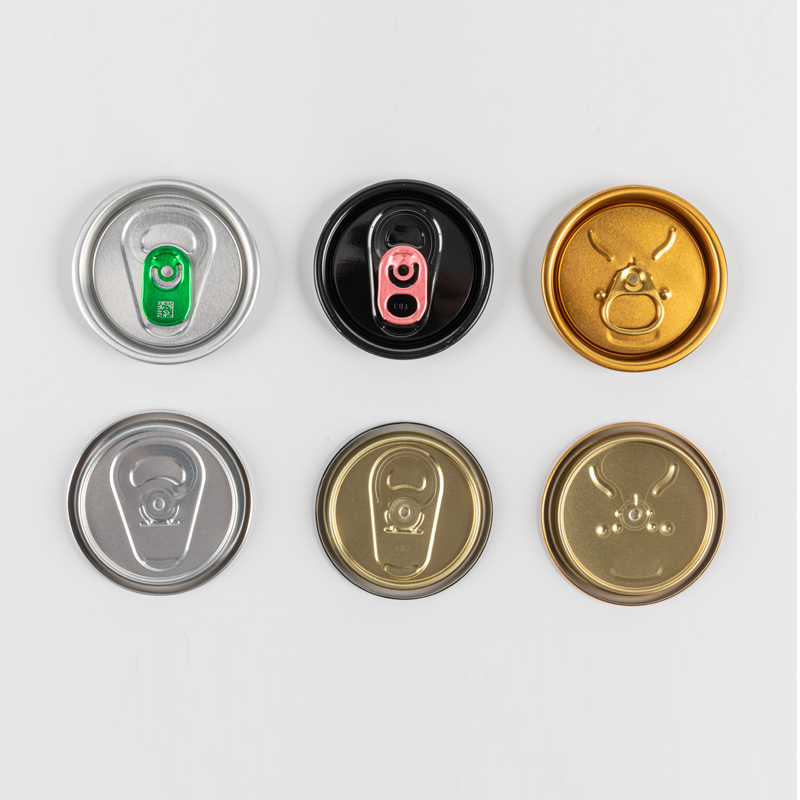 Drik EOE lager med tilpasselig belægning og sluttyper Velegnet til juice og øl, denne EOE lager understøtter flere sluttyper og tilpasningsmuligheder. Et rent snit reducerer falsk papirstop og beskadigede låg ved højhastighedskonserves. Se produkt →
Når du angiver tolerancer, reducerer du risikoen for disse små, men dyre afbrydelser.
Valg af en automatisk konserveringsmaskine til dit produktmix
Dit produktmix bestemmer, hvilke maskinegenskaber der rent faktisk betyder noget. Et anlæg, der kun producerer todelte drikkevaredåser, har et andet krav end et anlæg, der laver mange små oplag af tredelte maddåser.
- Todelte linjer: høj hastighed, lavt materialeforbrug, men begrænset kropsformsfleksibilitet.
- Tredelte linier: kan køre med forskellige diametre og højder, men sidesømsvejsning kræver præcist materiale og belægning.
- Flerfarvet trykte kroppe: kræve, at den automatiske konserveringsmaskines registreringssystem er kompatibelt med den udskrevne gentagelseslængde.
Fordi print- og belægningslagene påføres, før dåsen er dannet, afhænger maskinens ydeevne af kvaliteten af den belægning. En ensartet belægning fremstillet på en coil coating linje reducerer friktionsvariation og forbedrer svejsekonsistensen.
Ud over materiale skal selve udstyret matche din tilsigtede linjehastighed og fremtidige udvidelse. En let-duty maskine kan håndtere 150 dåser i minuttet, mens en tung-gauge linje kan overstige 800. Beslutningen bør være baseret på dit faktiske årlige volumen, ikke på maskinens maksimale teoretiske hastighed.
Hastighed er ikke en neutral parameter. Når du øger linjehastigheden til over 500 dåser i minuttet, bliver arkfremføringen mere dynamisk. Bæltespændingen, vakuumkopperne og formpresserne skal alle arbejde i en hurtigere rytme. Hvis dit dåsehusstål har en ensartet hårdhed og en stabil belægning, er den høje hastighed mulig. Hvis materialet har små variationer, vil maskinen enten producere flere afslag, eller du bliver nødt til at sætte farten ned for at bevare kvaliteten. Derfor er den faktiske hastighed, du får, begrænset af kvaliteten af dit inputmateriale.
 Udstyrsstøtte til konserveslinjestabilitet Dette udstyrsfirma leverer viden om maskiner og industri. Med ensartede inputmaterialer bevarer deres systemer ydeevne ved højere hastigheder, hvilket reducerer afvisninger og sikrer forudsigelig drift. Se produkt →
Når du kombinerer den rigtige belægning, det rigtige dåsehusstål og det rigtige udstyr, får du et system, der kører forudsigeligt.
Omstilling og vedligeholdelse: hvor skjulte omkostninger opstår
Omstilling er den næststørste kilde til tabt produktion efter nedbrud. På en automatisk konserveringsmaskine omfatter omstillingen udskiftning af formværktøjerne, nulstilling af sømsvejseparametrene og indlæsning af en ny spole. Hvis din linje kører med flere produktstørrelser, skal du anslå, hvor mange minutter hver ændring tager.
- Fjern og rengør de tidligere matricer; den samlede tid kan overstige 20 minutter på ældre maskiner.
- Genindstil svejseren til den nye ståltykkelse; en erfaren operatør har brug for 10-15 minutter.
- Tilfør og registrer den nye spole; dette kan tage yderligere 5 minutter.
Disse tider bliver budgetposter. En maskine med hurtigskiftende værktøj kan koste 15 procent mere på forhånd, men spare mere end det i arbejdskraft over et år. Den samme logik gælder for kvalitetstjek. En streng kvalitetskontrolproces i dit indgående materialeinspektion forhindrer mange af disse overgangsoverraskelser.
Vedligeholdelse handler ikke kun om smøring eller udskiftning af rem. En automatisk konserveringsmaskine, der kører med en forkert justeret form, vil gradvist slide formerne. Det slid viser sig som dimensionsforskydning i dåserne, og kvalitetsteamet vil bemærke et stigende antal dåser, der fejler mikrometerkontrollen. Hvis du har en robust materialeinspektionsproces, kan du altid skelne mellem matriceslid og indgående materialevariation. Uden det kan vedligeholdelsesteamet erstatte perfekt værktøj.
En ligetil måde at evaluere investeringer i automatiske konserveringsmaskiner
Evalueringen af en automatisk konserveringsmaskine bør starte med din materialespecifikation, ikke med maskinbrochuren. Skriv det faktiske tykkelsesområde, belægningsvægt og overfladefinish ned for hvert produkt, du planlægger at køre. Bed derefter udstyrsleverandøren om at bevise, at maskinens tilførsels-, formnings- og registreringssystemer kan håndtere din eksisterende indgående spoletolerance.
Når du inviterer en udstyrsleverandør, så bed dem om at medbringe en prøve af dit materiale eller bede dem om at køre en prøve på deres egen maskine. Forsøget bør omfatte tre tilfælde: dit gennemsnitlige materiale, din strammeste tolerance og den worst-case spole, du modtager fra din nuværende leverandør. Hvis maskinen kan producere acceptable dåser i alle tre tilfælde, har den en reel driftsmargin. Hvis den kun kan håndtere det gennemsnitlige materiale, køber du en maskine, der vil svigte under normale produktionsudsving.
En automatisk konservesmaskine er kun så stabil som den svageste input i linjen. Hvis din leverandør kan demonstrere stabil ydeevne med dine nuværende materialer, har du fundet en pålidelig partner. Hvis de kun kan demonstrere ydeevne med deres eget referencemateriale, absorberer du en teknisk risiko, som dukker op i din produktionsrapport senere.
Start med det, du faktisk behandler, og maskinens beslutning bliver meget lettere.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu Economic and Technology Development Area, Zhejiang, Kina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

